logo
Produkte
EINZELHEITEN ZU DEN PRODUKTEN
Zu Hause > Produkte >
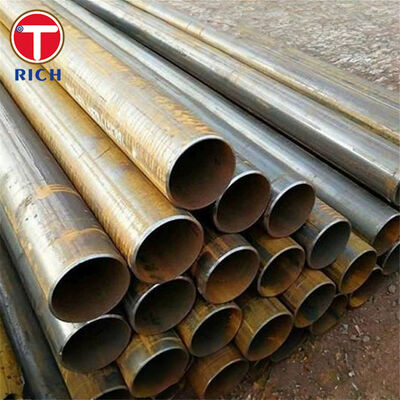
BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

MOQ: 1Tonne
Preis: 800-1000 USD/Ton
Standardverpackung: In Bündeln oder in Holzkisten.
Lieferfrist: 20-30 Tage nach Produkten
Zahlungsmethode: L/C, D/A, D/P, T/T
Lieferkapazität: 60000 Tonne/Tonnen pro Jahr
Einzelheiten
Herkunftsort
Zhejiang/China
Markenname
Torich
Zertifizierung
ISO9001 ISO 14001 TS16949
Modellnummer
BS 6323-5
Beschreibung des Produkts

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Schweißrohre aus Stahl, die durch elektrisches Widerstandsschweißen und Induktionsschweißen hergestellt werden

BS 6323-5 Schweißrohre aus Stahl, die durch elektrisches Widerstandsschweißen und Induktionsschweißen hergestellt werden, sind mechanische Rohre aus Kohlenstoffstahl, die aus Stahlband durch kontinuierliches elektrisches Widerstandsschweißen oder Hochfrequenz-Induktionsschweißen hergestellt werden. Die Spezifikation wurde für Anwendungen im Automobil-, Maschinenbau und allgemeinen Ingenieurwesen entwickelt, bei denen ein kontrollierter Außendurchmesser, eine kontrollierte Wanddicke, eine kontrollierte Schweißnahtqualität, kontrollierte mechanische Eigenschaften und eine kontrollierte Umformbarkeit erforderlich sind.

BS 6323-5:1982 deckt die Güten ERW1, ERW2, ERW3, ERW4 und ERW5 mit progressiv höheren Festigkeitsniveaus ab. Die Rohre können je nach erforderlichem Herstellungsverfahren und den endgültigen mechanischen Eigenschaften in den Lieferzuständen als geschweißt, geglüht oder normalisiert geliefert werden.

BS 6323-5:1982 ist eine zurückgezogene britische Norm. Sie wurde am 24. Juni 2003 zurückgezogen und hauptsächlich durch BS EN 10305-3, BS EN 10305-5 und BS EN 10296-1 ersetzt. Für Ersatz- oder Altfahrzeugkomponenten kann das Material BS 6323-5 weiterhin spezifiziert werden, wenn die ursprüngliche Zeichnung, die Kundenspezifikation oder die genehmigte Materialliste dies erfordert.

Spezifikationen

Artikel Spezifikation
Produkt Schweißrohr aus Stahl, elektrisch widerstandsgeschweißt / induktionsgeschweißt
Material Kohlenstoffstahl
Norm BS 6323-5:1982
Güten ERW1, ERW2, ERW3, ERW4, ERW5
Herstellungsverfahren Elektrisches Widerstandsschweißen oder Induktionsschweißen aus Stahlband
Typischer Außendurchmesser 6-350 mm
Typische Wanddicke 1-30 mm
Länge 1-12 m, kundenspezifisch
Querschnitt Hauptsächlich rund; Sonderprofile nach Fertigungsvereinbarung
Wanddickentoleranz T ≤ 3 mm: ±10%; T > 3 mm: ±8%, ausgenommen Schweißzone, wo zutreffend
OD-Toleranz Abhängig von Durchmesser und Lieferzustand; z. B. bis 20 mm OD: ±0,12 mm im KM-Zustand
Geradheit Für OD >16 mm: maximal 2 mm pro Meter; Gesamtabweichung normalerweise nicht mehr als 0,2 % der Rohrlänge
Oberflächenbeschaffenheit Walzblank, leicht geölt, gebeizt/geölt oder andere vereinbarte Schutzoberfläche
Wärmebehandlung Als geschweißt, geglüht oder normalisiert gemäß spezifiziertem Lieferzustand
Endbearbeitung Einfache Schnittenden; entgratete Enden verfügbar
Prüfung Maßprüfung, Zugversuch und anwendbare technologische Prüfungen
Prüfdokument EN 10204 3.1 verfügbar, wenn bei der Bestellung angegeben

Hauptmerkmale

Kontrollierte Maßgenauigkeit

Außendurchmesser OD-Toleranz
≤20 mm ±0,12 mm
>20-30 mm ±0,15 mm
>30-50 mm ±0,20 mm
>50-70 mm ±0,25 mm
>70-90 mm ±0,30 mm
>90-110 mm ±0,35 mm
>110-130 mm ±0,45 mm
>130-150 mm ±0,55 mm
>150-170 mm ±0,65 mm
>170 mm ±0,75 % des OD


Definierte Festigkeitsniveaus

Die fünf ERW-Güten bieten eine strukturierte Bandbreite an mechanischen Eigenschaften. Im normalisierten Zustand reicht die Mindeststreckgrenze von ca. 155 MPa für ERW1 bis 340 MPa für ERW5, was die Materialauswahl entsprechend der Umformlast, der strukturellen Festigkeit und dem Bauteildesign ermöglicht.

Kontrollierte Umformbarkeit durch Lieferzustand

Als geschweißte Rohre bieten eine höhere Festigkeit, die durch den Rohrumformprozess erzeugt wird, während Glühen oder Normalisieren Restumformspannungen reduziert und die Duktilität verbessert. Dieser Unterschied ist wichtig, wenn das Rohr anschließend gebogen, am Ende geformt, gestaucht, abgeflacht, geschweißt oder gelötet wird.

Konsistente Längsnaht

Die Bandkanten werden kontinuierlich durch Widerstands- oder Induktionserwärmung ohne herkömmlichen Zusatzwerkstoff verbunden. Die richtige Kontrolle der Bandvorbereitung, der Schweißenergie, des Drucks und der Schweißnahtentfernung sorgt für eine kontinuierliche Längsnaht, die für die mechanische Fertigung geeignet ist.

Unsere Vorteile

1. Wie wird die Integrität der Schweißnaht für Bauteile kontrolliert, die gebogen oder abgeflacht werden müssen?

Für Automobil- und gefertigte mechanische Teile ist die Nennzugfestigkeit allein nicht ausreichend. Ein Rohr kann die chemischen Anforderungen erfüllen und dennoch beim Biegen versagen, wenn die Schweißnahtqualität oder die Wärmeeinbringung inkonsistent ist.

Die Produktion kann daher durch Bandkantenbearbeitung, Überwachung des Schweißstroms, Kontrolle der Schweißnaht, Maßprüfung und repräsentative Abflachungs- oder Umformversuche gesteuert werden. Für Teile mit starker Verformung sollten der vorgesehene Biegeradius und der nachfolgende Umformvorgang vor der Produktion angegeben werden, damit die geeignete Güte und der Lieferzustand ausgewählt werden können.

2. Wie werden Maßänderungen nach dem Glühen oder Normalisieren gehandhabt?

Wärmebehandlung kann Durchmesser, Ovalität, Geradheit und mechanische Eigenschaften des Rohres verändern. Dies ist besonders wichtig für Käufer, die das Rohr bearbeiten oder in eng tolerierte Baugruppen einsetzen.

Die Abmessungen sollten daher zusammen mit dem erforderlichen Lieferzustand spezifiziert werden. KM als geschweißte Rohre können engere OD-Toleranzen erreichen, während GKM/GZF oder NKM/NZF wärmebehandelte Rohre nach der für den endgültigen wärmebehandelten Zustand geltenden Toleranzklasse bewertet werden. Die endgültige Prüfung von OD, Wanddicke, Geradheit und Länge erfolgt nach der spezifizierten thermischen Behandlung und nicht nur auf Basis der Abmessungen vor der Behandlung.

3. Wie können die Anforderungen der zurückgezogenen Norm BS 6323-5 in aktuellen Projekten berücksichtigt werden?

BS 6323-5:1982 wurde zurückgezogen, aber viele etablierte Zeichnungen für Automobile und Maschinen verweisen weiterhin auf die ERW1-ERW5-Güten.

Für Altaufträge sollte die Materialspezifikation vertraglich nachvollziehbar auf BS 6323-5 bleiben. Für Neukonstruktionen sollten BS EN 10305-3, BS EN 10305-5 oder BS EN 10296-1 je nach Rohrform, Maßgenauigkeit, Lieferzustand und Verwendungszweck bewertet werden. Die Güteersetzung sollte nicht nur auf der Zugfestigkeit basieren; auch chemische Zusammensetzung, Streckgrenze, Bruchdehnung, Toleranzen, Wärmebehandlung und Prüfanforderungen sollten überprüft werden.

Ausführungsnormen

Normensystem Relevante Norm Geltungsbereich
BS BS 6323-5 ERW- und induktionsgeschweißte Stahlrohre für Automobil-, Maschinenbau- und allgemeine Ingenieurzwecke
EN EN 10305-3 Geschweißte, kaltkalibrierte Präzisionsstahlrohre
EN EN 10305-5 Geschweißte und kaltkalibrierte quadratische und rechteckige Präzisionsstahlrohre
EN EN 10296-1 Geschweißte Rundstahlrohre für Maschinenbau- und allgemeine Ingenieurzwecke
ASTM ASTM A513 Elektrisch widerstandsgeschweißte mechanische Rohre aus Kohlenstoff- und legiertem Stahl
JIS JIS G3445 Kohlenstoffstahlrohre für Maschinenbauteile
GB GB/T 6728 Kaltgeformte Hohlprofile für den Stahlbau; wird, wo zutreffend, für geschweißte Stahlprofile verwendet
GOST GOST 10704 / GOST 10705 Längs elektrisch geschweißte Stahlrohre; Maß- und technische Anforderungen


Anwendung

Querrohr für Automobil-Sitzgestell

Eine spezifische Anwendung ist der rohrförmige Querträger, der in einem Automobil-Sitzgestell verwendet wird.

Die Komponente erfordert einen kontrollierten Außendurchmesser für die Positionierung von Vorrichtungen und Gegenstücken, eine ausreichende Bruchdehnung für Biege- und Endformung, eine wiederholbare Schweißnahtintegrität während der Verformung und eine ausreichende Zug- und Streckfestigkeit, um Betriebslasten standzuhalten.

Je nach Konstruktion des Sitzgestells, Rohrdurchmesser, Wanddicke, Biegeradius und erforderlicher Festigkeit nach der Umformung können niedrigere und mittlere Festigkeitsklassen von BS 6323-5 wie ERW1, ERW2 oder ERW3 ausgewählt werden. Geglühte oder normalisierte Lieferzustände können bei starker Umformung in Betracht gezogen werden.

Chemische Zusammensetzung

Güte C Max. % Si Max. % Mn Max. % P Max. % S Max. %
ERW1 0,13 — 0,60 0,050 0,050
ERW2 0,16 — 0,70 0,050 0,050
ERW3 0,20 0,35 0,90 0,050 0,050
ERW4 0,25 0,35 1,20 0,050 0,050
ERW5 0,23 0,50 1,50 0,050 0,050


Mechanische Eigenschaften


Güte Mindeststreckgrenze Re, MPa Mindestzugfestigkeit Rm, MPa Mindestbruchdehnung A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

Zum Vergleich bietet der KM-Zustand als geschweißt aufgrund des Umform- und Schweißprozesses unterschiedliche mechanische Eigenschaftsniveaus.

Güte KM Mindeststreckgrenze, MPa KM Mindestzugfestigkeit, MPa Mindestbruchdehnung D/t ≤20, % Mindestbruchdehnung D/t >20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl     BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl     BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


F: Sind Sie ein Handelsunternehmen oder ein Hersteller?

A: Hersteller, kann auch Handel betreiben.


F: Wie lange ist Ihre Lieferzeit?

A: Im Allgemeinen beträgt sie 10-15 Tage, wenn die Ware auf Lager ist, oder 30-40 Tage, wenn die Ware nicht auf Lager ist, je nach Menge.


F: Liefern Sie Proben? Ist sie kostenlos oder extra?

A: Ja, wir könnten die Probe kostenlos anbieten, müssen aber die Frachtkosten bezahlen.


F: Was sind Ihre Zahlungsbedingungen?

A: Zahlung=2000 USD, 30 % T/T im Voraus, Restbetrag vor Versand.

Wenn Sie eine weitere Frage haben, können Sie sich gerne an mich wenden.

Produkte
EINZELHEITEN ZU DEN PRODUKTEN
BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl
MOQ: 1Tonne
Preis: 800-1000 USD/Ton
Standardverpackung: In Bündeln oder in Holzkisten.
Lieferfrist: 20-30 Tage nach Produkten
Zahlungsmethode: L/C, D/A, D/P, T/T
Lieferkapazität: 60000 Tonne/Tonnen pro Jahr
Einzelheiten
Herkunftsort
Zhejiang/China
Markenname
Torich
Zertifizierung
ISO9001 ISO 14001 TS16949
Modellnummer
BS 6323-5
Min Bestellmenge:
1Tonne
Preis:
800-1000 USD/Ton
Verpackung Informationen:
In Bündeln oder in Holzkisten.
Lieferzeit:
20-30 Tage nach Produkten
Zahlungsbedingungen:
L/C, D/A, D/P, T/T
Versorgungsmaterial-Fähigkeit:
60000 Tonne/Tonnen pro Jahr
Beschreibung des Produkts

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Schweißrohre aus Stahl, die durch elektrisches Widerstandsschweißen und Induktionsschweißen hergestellt werden

BS 6323-5 Schweißrohre aus Stahl, die durch elektrisches Widerstandsschweißen und Induktionsschweißen hergestellt werden, sind mechanische Rohre aus Kohlenstoffstahl, die aus Stahlband durch kontinuierliches elektrisches Widerstandsschweißen oder Hochfrequenz-Induktionsschweißen hergestellt werden. Die Spezifikation wurde für Anwendungen im Automobil-, Maschinenbau und allgemeinen Ingenieurwesen entwickelt, bei denen ein kontrollierter Außendurchmesser, eine kontrollierte Wanddicke, eine kontrollierte Schweißnahtqualität, kontrollierte mechanische Eigenschaften und eine kontrollierte Umformbarkeit erforderlich sind.

BS 6323-5:1982 deckt die Güten ERW1, ERW2, ERW3, ERW4 und ERW5 mit progressiv höheren Festigkeitsniveaus ab. Die Rohre können je nach erforderlichem Herstellungsverfahren und den endgültigen mechanischen Eigenschaften in den Lieferzuständen als geschweißt, geglüht oder normalisiert geliefert werden.

BS 6323-5:1982 ist eine zurückgezogene britische Norm. Sie wurde am 24. Juni 2003 zurückgezogen und hauptsächlich durch BS EN 10305-3, BS EN 10305-5 und BS EN 10296-1 ersetzt. Für Ersatz- oder Altfahrzeugkomponenten kann das Material BS 6323-5 weiterhin spezifiziert werden, wenn die ursprüngliche Zeichnung, die Kundenspezifikation oder die genehmigte Materialliste dies erfordert.

Spezifikationen

Artikel Spezifikation
Produkt Schweißrohr aus Stahl, elektrisch widerstandsgeschweißt / induktionsgeschweißt
Material Kohlenstoffstahl
Norm BS 6323-5:1982
Güten ERW1, ERW2, ERW3, ERW4, ERW5
Herstellungsverfahren Elektrisches Widerstandsschweißen oder Induktionsschweißen aus Stahlband
Typischer Außendurchmesser 6-350 mm
Typische Wanddicke 1-30 mm
Länge 1-12 m, kundenspezifisch
Querschnitt Hauptsächlich rund; Sonderprofile nach Fertigungsvereinbarung
Wanddickentoleranz T ≤ 3 mm: ±10%; T > 3 mm: ±8%, ausgenommen Schweißzone, wo zutreffend
OD-Toleranz Abhängig von Durchmesser und Lieferzustand; z. B. bis 20 mm OD: ±0,12 mm im KM-Zustand
Geradheit Für OD >16 mm: maximal 2 mm pro Meter; Gesamtabweichung normalerweise nicht mehr als 0,2 % der Rohrlänge
Oberflächenbeschaffenheit Walzblank, leicht geölt, gebeizt/geölt oder andere vereinbarte Schutzoberfläche
Wärmebehandlung Als geschweißt, geglüht oder normalisiert gemäß spezifiziertem Lieferzustand
Endbearbeitung Einfache Schnittenden; entgratete Enden verfügbar
Prüfung Maßprüfung, Zugversuch und anwendbare technologische Prüfungen
Prüfdokument EN 10204 3.1 verfügbar, wenn bei der Bestellung angegeben

Hauptmerkmale

Kontrollierte Maßgenauigkeit

Außendurchmesser OD-Toleranz
≤20 mm ±0,12 mm
>20-30 mm ±0,15 mm
>30-50 mm ±0,20 mm
>50-70 mm ±0,25 mm
>70-90 mm ±0,30 mm
>90-110 mm ±0,35 mm
>110-130 mm ±0,45 mm
>130-150 mm ±0,55 mm
>150-170 mm ±0,65 mm
>170 mm ±0,75 % des OD


Definierte Festigkeitsniveaus

Die fünf ERW-Güten bieten eine strukturierte Bandbreite an mechanischen Eigenschaften. Im normalisierten Zustand reicht die Mindeststreckgrenze von ca. 155 MPa für ERW1 bis 340 MPa für ERW5, was die Materialauswahl entsprechend der Umformlast, der strukturellen Festigkeit und dem Bauteildesign ermöglicht.

Kontrollierte Umformbarkeit durch Lieferzustand

Als geschweißte Rohre bieten eine höhere Festigkeit, die durch den Rohrumformprozess erzeugt wird, während Glühen oder Normalisieren Restumformspannungen reduziert und die Duktilität verbessert. Dieser Unterschied ist wichtig, wenn das Rohr anschließend gebogen, am Ende geformt, gestaucht, abgeflacht, geschweißt oder gelötet wird.

Konsistente Längsnaht

Die Bandkanten werden kontinuierlich durch Widerstands- oder Induktionserwärmung ohne herkömmlichen Zusatzwerkstoff verbunden. Die richtige Kontrolle der Bandvorbereitung, der Schweißenergie, des Drucks und der Schweißnahtentfernung sorgt für eine kontinuierliche Längsnaht, die für die mechanische Fertigung geeignet ist.

Unsere Vorteile

1. Wie wird die Integrität der Schweißnaht für Bauteile kontrolliert, die gebogen oder abgeflacht werden müssen?

Für Automobil- und gefertigte mechanische Teile ist die Nennzugfestigkeit allein nicht ausreichend. Ein Rohr kann die chemischen Anforderungen erfüllen und dennoch beim Biegen versagen, wenn die Schweißnahtqualität oder die Wärmeeinbringung inkonsistent ist.

Die Produktion kann daher durch Bandkantenbearbeitung, Überwachung des Schweißstroms, Kontrolle der Schweißnaht, Maßprüfung und repräsentative Abflachungs- oder Umformversuche gesteuert werden. Für Teile mit starker Verformung sollten der vorgesehene Biegeradius und der nachfolgende Umformvorgang vor der Produktion angegeben werden, damit die geeignete Güte und der Lieferzustand ausgewählt werden können.

2. Wie werden Maßänderungen nach dem Glühen oder Normalisieren gehandhabt?

Wärmebehandlung kann Durchmesser, Ovalität, Geradheit und mechanische Eigenschaften des Rohres verändern. Dies ist besonders wichtig für Käufer, die das Rohr bearbeiten oder in eng tolerierte Baugruppen einsetzen.

Die Abmessungen sollten daher zusammen mit dem erforderlichen Lieferzustand spezifiziert werden. KM als geschweißte Rohre können engere OD-Toleranzen erreichen, während GKM/GZF oder NKM/NZF wärmebehandelte Rohre nach der für den endgültigen wärmebehandelten Zustand geltenden Toleranzklasse bewertet werden. Die endgültige Prüfung von OD, Wanddicke, Geradheit und Länge erfolgt nach der spezifizierten thermischen Behandlung und nicht nur auf Basis der Abmessungen vor der Behandlung.

3. Wie können die Anforderungen der zurückgezogenen Norm BS 6323-5 in aktuellen Projekten berücksichtigt werden?

BS 6323-5:1982 wurde zurückgezogen, aber viele etablierte Zeichnungen für Automobile und Maschinen verweisen weiterhin auf die ERW1-ERW5-Güten.

Für Altaufträge sollte die Materialspezifikation vertraglich nachvollziehbar auf BS 6323-5 bleiben. Für Neukonstruktionen sollten BS EN 10305-3, BS EN 10305-5 oder BS EN 10296-1 je nach Rohrform, Maßgenauigkeit, Lieferzustand und Verwendungszweck bewertet werden. Die Güteersetzung sollte nicht nur auf der Zugfestigkeit basieren; auch chemische Zusammensetzung, Streckgrenze, Bruchdehnung, Toleranzen, Wärmebehandlung und Prüfanforderungen sollten überprüft werden.

Ausführungsnormen

Normensystem Relevante Norm Geltungsbereich
BS BS 6323-5 ERW- und induktionsgeschweißte Stahlrohre für Automobil-, Maschinenbau- und allgemeine Ingenieurzwecke
EN EN 10305-3 Geschweißte, kaltkalibrierte Präzisionsstahlrohre
EN EN 10305-5 Geschweißte und kaltkalibrierte quadratische und rechteckige Präzisionsstahlrohre
EN EN 10296-1 Geschweißte Rundstahlrohre für Maschinenbau- und allgemeine Ingenieurzwecke
ASTM ASTM A513 Elektrisch widerstandsgeschweißte mechanische Rohre aus Kohlenstoff- und legiertem Stahl
JIS JIS G3445 Kohlenstoffstahlrohre für Maschinenbauteile
GB GB/T 6728 Kaltgeformte Hohlprofile für den Stahlbau; wird, wo zutreffend, für geschweißte Stahlprofile verwendet
GOST GOST 10704 / GOST 10705 Längs elektrisch geschweißte Stahlrohre; Maß- und technische Anforderungen


Anwendung

Querrohr für Automobil-Sitzgestell

Eine spezifische Anwendung ist der rohrförmige Querträger, der in einem Automobil-Sitzgestell verwendet wird.

Die Komponente erfordert einen kontrollierten Außendurchmesser für die Positionierung von Vorrichtungen und Gegenstücken, eine ausreichende Bruchdehnung für Biege- und Endformung, eine wiederholbare Schweißnahtintegrität während der Verformung und eine ausreichende Zug- und Streckfestigkeit, um Betriebslasten standzuhalten.

Je nach Konstruktion des Sitzgestells, Rohrdurchmesser, Wanddicke, Biegeradius und erforderlicher Festigkeit nach der Umformung können niedrigere und mittlere Festigkeitsklassen von BS 6323-5 wie ERW1, ERW2 oder ERW3 ausgewählt werden. Geglühte oder normalisierte Lieferzustände können bei starker Umformung in Betracht gezogen werden.

Chemische Zusammensetzung

Güte C Max. % Si Max. % Mn Max. % P Max. % S Max. %
ERW1 0,13 — 0,60 0,050 0,050
ERW2 0,16 — 0,70 0,050 0,050
ERW3 0,20 0,35 0,90 0,050 0,050
ERW4 0,25 0,35 1,20 0,050 0,050
ERW5 0,23 0,50 1,50 0,050 0,050


Mechanische Eigenschaften


Güte Mindeststreckgrenze Re, MPa Mindestzugfestigkeit Rm, MPa Mindestbruchdehnung A, %
ERW1 155 280 25
ERW2 195 320 25
ERW3 215 360 24
ERW4 235 410 22
ERW5 340 490 20

Zum Vergleich bietet der KM-Zustand als geschweißt aufgrund des Umform- und Schweißprozesses unterschiedliche mechanische Eigenschaftsniveaus.

Güte KM Mindeststreckgrenze, MPa KM Mindestzugfestigkeit, MPa Mindestbruchdehnung D/t ≤20, % Mindestbruchdehnung D/t >20, %
ERW1 200 300 10 20
ERW2 250 340 8 15
ERW3 300 400 7 12
ERW4 350 450 6 10
ERW5 420 420 6 8


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl     BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl     BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl

BS 6323-5 Elektrowiderstandsschweiß- und Induktionsschweißrohren aus Stahl


F: Sind Sie ein Handelsunternehmen oder ein Hersteller?

A: Hersteller, kann auch Handel betreiben.


F: Wie lange ist Ihre Lieferzeit?

A: Im Allgemeinen beträgt sie 10-15 Tage, wenn die Ware auf Lager ist, oder 30-40 Tage, wenn die Ware nicht auf Lager ist, je nach Menge.


F: Liefern Sie Proben? Ist sie kostenlos oder extra?

A: Ja, wir könnten die Probe kostenlos anbieten, müssen aber die Frachtkosten bezahlen.


F: Was sind Ihre Zahlungsbedingungen?

A: Zahlung=2000 USD, 30 % T/T im Voraus, Restbetrag vor Versand.

Wenn Sie eine weitere Frage haben, können Sie sich gerne an mich wenden.