| MOQ: | 1TON |
| Preis: | 800-1000 USD/Ton |
| Standardverpackung: | In Bündeln oder in Holzkisten. |
| Lieferfrist: | 20-30 Tage nach Produkten |
| Zahlungsmethode: | L/C, D/A, D/P, T/T |
| Lieferkapazität: | 60000 Tonne/Tonnen pro Jahr |
![]()
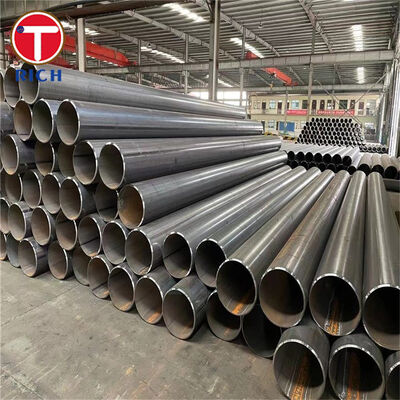
ASTM A671 elektrisch-fusion-geschweißte Stahlrohre werden aus druckbehältertauglichem Kohlenstoff- oder legiertem Stahlblech mit Zusatz von Schweißzusatzwerkstoff während des Schweißens hergestellt. Sie sind hauptsächlich für Hochdruckrohrleitungssysteme konzipiert, die bei atmosphärischen und niedrigeren Temperaturen betrieben werden.
Die ASTM A671-Güte identifiziert das für die Rohrherstellung verwendete Druckbehälterblech, während die Klassennummer die erforderliche Wärmebehandlung des Rohrs, die radiographische Prüfung und den Druckprüfzustand definiert. Gängige Güten von Kohlenstoffstahl sind CB60, CB65, CB70, CC60, CC65 und CC70. Für Druckrohrleitungen bei niedrigeren Temperaturen wird häufig die feinkörnige CC-Serie aus ASTM A516/A516M-Blech spezifiziert.
ASTM A671 deckt nominell Rohre mit einem Außendurchmesser von 400 mm oder größer und einer Wandstärke von 6 mm oder größer ab. Andere Abmessungen können ebenfalls geliefert werden, wenn alle anwendbaren Anforderungen der Spezifikation erfüllt sind.
| Artikel | Spezifikation |
|---|---|
| Produkt | Elektrisch-fusion-geschweißtes Stahlrohr |
| Herstellungsstandard | ASTM A671/A671M |
| Material | Druckbehältertaugliches Kohlenstoffstahl- oder legiertes Stahlblech |
| Herstellungsverfahren | Elektrisches Fusionsschweißen mit Zusatzwerkstoff |
| Gängige Güten | CA55, CB60, CB65, CB70, CC60, CC65, CC70, CD70, CD80 und andere ASTM A671-Güten |
| Empfohlene Tieftemperatur-Güten | CC60, CC65, CC70 und projektspezifische Nickel-/Legierungs-Güten |
| Außendurchmesser | Nominell ≥400 mm; andere Abmessungen verfügbar vorbehaltlich der Einhaltung der Spezifikation |
| Wandstärke | Nominell ≥6 mm; andere Abmessungen verfügbar vorbehaltlich der Einhaltung der Spezifikation |
| Länge | 1–12 m, anpassbar |
| OD-Toleranz | ±0,5 % des spezifizierten OD, basierend auf Umfangsmessung |
| Rundheitsabweichung | Maximal 1 % Unterschied zwischen großem und kleinem Außendurchmesser |
| Wandstärketoleranz | Mindestwandstärke nicht mehr als 0,3 mm unter der spezifizierten Nenndicke |
| Geradheit / Ausrichtung | Maximal 3 mm Abweichung unter einem 3 m langen Richtscheit |
| Längentoleranz | Unbearbeitete Enden: -0 / +13 mm |
| Oberflächenbeschaffenheit | Blank, sandgestrahlt, werkseitig grundiert oder beschichtet nach Spezifikation |
| Rohrenden | Glatte Enden, abgeschrägte Enden oder bearbeitete Enden |
| Wärmebehandlung | Keine, spannungsarmgeglüht, normalgeglüht, normalgeglüht und angelassen, vergütet oder andere Behandlung gemäß spezifizierter Klasse |
| Schweißnahtprüfung | Gemäß ASTM A671-Klassenbezeichnung |
| Druckprüfung | Gemäß ASTM A671-Klassenbezeichnung |
| Zusätzliche Prüfungen | Schlagprüfung, ZfP, Blech-UT oder ergänzende Prüfungen, wenn durch Bestellauftrag spezifiziert |
ASTM A671 verwendet nicht allein die Güte, um den fertigen Rohrzustand zu definieren.
Zum Beispiel:
ASTM A671 CC60 Klasse 22
CC60 identifiziert Rohre, die aus feinkörnigem, beruhigtem Kohlenstoffstahlblech ASTM A516/A516M Güte 60 hergestellt wurden.
Klasse 22 bedeutet:
Das Rohr wird nach dem Schweißen spannungsarmgeglüht.
Schweißnähte werden radiographisch geprüft.
Das Rohr wird druckgeprüft.
Diese Güte-plus-Klasse-Identifikation ist wichtig bei der Spezifikation von Rohren für Drucksysteme, da zwei Rohre derselben Güte unterschiedliche Wärmebehandlungs- und Inspektionsbedingungen aufweisen können.
ASTM A671 legt geeignete Dimensionsgrenzen für gefertigte Druckrohre fest:
Außendurchmessertoleranz: ±0,5 %
Maximale Rundheitsabweichung: 1 %
Ausrichtungstoleranz: maximal 3 mm über 3 m
Mindestwandstärke: nicht mehr als 0,3 mm unter Nenndicke
Längentoleranz für unbearbeitete Rohre: -0 / +13 mm
Diese Kontrollen sind besonders wichtig für das Feld-Schweißen von großen Durchmessern, die Flanschmontage, die Spool-Fertigung und die Vorbereitung von Umfangsnähten.
ASTM A671 bietet mehrere Fertigungsklassen, damit die Inspektion an die Projektanforderungen angepasst werden kann.
| Klasse | Rohr-Wärmebehandlung | Radiographische Prüfung | Druckprüfung |
|---|---|---|---|
| 10 | Keine | Nein | Nein |
| 11 | Keine | Ja | Nein |
| 12 | Keine | Ja | Ja |
| 13 | Keine | Nein | Ja |
| 20 | Spannungsarmgeglüht | Nein | Nein |
| 21 | Spannungsarmgeglüht | Ja | Nein |
| 22 | Spannungsarmgeglüht | Ja | Ja |
| 23 | Spannungsarmgeglüht | Nein | Ja |
| 30 | Normalgeglüht | Nein | Nein |
| 31 | Normalgeglüht | Ja | Nein |
| 32 | Normalgeglüht | Ja | Ja |
| 33 | Normalgeglüht | Nein | Ja |
| 40 | Normalgeglüht und angelassen | Nein | Nein |
| 41 | Normalgeglüht und angelassen | Ja | Nein |
| 42 | Normalgeglüht und angelassen | Ja | Ja |
| 43 | Normalgeglüht und angelassen | Nein | Ja |
| 50 | Vergütet | Nein | Nein |
| 51 | Vergütet | Ja | Nein |
| 52 | Vergütet | Ja | Ja |
| 53 | Vergütet | Nein | Ja |
Für anwendbare Legierungsgüten sind zusätzliche Ausscheidungshärtungsklassen verfügbar.
Ein häufiges Beschaffungsrisiko ist die Spezifikation nur von “ASTM A671 CC60” ohne Angabe der erforderlichen Klasse. Die Güte allein identifiziert das Grundblech, definiert aber nicht vollständig die Wärmebehandlung, die Radiographie oder die Druckprüfung.
Vor der Produktion kann die Materialbeschreibung daher in einem vollständigen Format bestätigt werden, wie z. B.:
ASTM A671/A671M CC60 Klasse 22
Der Herstellungsweg kann dann direkt der Bestellung zugeordnet werden:
Druckbehälterblech → Umformung → EFW-Schweißen → Spannungsarmglühen → Radiographische Prüfung → Druckprüfung → Maßprüfung.
Dies reduziert die Mehrdeutigkeit zwischen Bestellauftrag, Produktionsweg, Inspektionsplan und Materialdokumentation.
Für Projekte, die eine verifizierte Schweißnahtprüfung erfordern, umfassen die Klassen 11/12, 21/22, 31/32, 41/42 und 51/52 radiographische Prüfanforderungen gemäß ASTM A671.
Wenn die entsprechende druckgeprüfte Klasse bestellt wird, kann jede Produktionscharge auch mit den entsprechenden Druckprüfprotokollen dokumentiert werden.
Verfügbare Inspektionsdokumentation kann umfassen:
Rückverfolgbarkeit der Materialwärmenummer
Blechmaterialzertifikate
Identifizierung des Schweißverfahrens
Radiographische Prüfprotokolle
Druckprüfprotokolle
Mechanische Prüfberichte
Maßprüfberichte
Endgültiges Materialinspektionszertifikat
Ergänzende ZfP oder Schlagprüfungen können bei Bedarf gemäß der Projektspezifikation integriert werden.
Große EFW-Rohre erfordern mehr als nur die nominale OD- und Wandstärkenkontrolle. Ovalität und Längsausrichtung wirken sich direkt auf die Vorbereitung von Umfangsschweißnähten vor Ort aus.
Fertige Rohre werden daher anhand der ASTM A671-Dimensionsgrenzen geprüft, einschließlich:
OD: ±0,5 %
Rundheitsabweichung: ≤1 %
Ausrichtung: ≤3 mm über 3 m
Mindestwandstärke: nicht mehr als 0,3 mm unter Nenndicke
Für Fertigungsprojekte können zusätzliche Maßprüfpunkte wie Enddurchmesser, Rechtwinkligkeit der Enden, Fasengeometrie, Umfang und Rohrlänge in den Inspektionsplan aufgenommen werden.
| Standardsystem | Relevanter Standard | Beschreibung |
|---|---|---|
| ASTM | ASTM A671/A671M | Elektrisch-fusion-geschweißtes Stahlrohr für atmosphärische und niedrigere Temperaturen |
| ASTM | ASTM A20/A20M | Allgemeine Anforderungen an Stahlbleche für Druckbehälter |
| ASTM | ASTM A370 | Mechanische Prüfverfahren für Stahlprodukte |
| EN | EN 10217 Serie | Geschweißte Stahlrohre für Druckzwecke; Materialgüte muss gemäß den Einsatzbedingungen ausgewählt werden |
| JIS | JIS G 3460 | Stahlrohre für Tieftemperaturanwendungen |
| GOST | Anwendbare GOST-Druckrohrspezifikation | Güte- und Konstruktionsanforderungen müssen mit der individuellen Projektspezifikation abgeglichen werden |
| GB | Anwendbare GB/T-Druck- oder Tieftemperaturrohrspezifikation | Materialgleichwertigkeit muss durch Chemie, mechanische Eigenschaften, Schlaganforderungen und Herstellungsverfahren nachgewiesen werden |
ASTM-, EN-, JIS-, GOST- und GB-Güten sollten nicht als automatisch austauschbar behandelt werden. Der Austausch sollte anhand der chemischen Zusammensetzung, der mechanischen Festigkeit, der Schlagprüftemperatur, des Schweißverfahrens, der Wärmebehandlung, der Inspektionsanforderungen und des anwendbaren Druckbemessungscodes bestätigt werden.
ASTM A671 CC60 oder CC65 EFW-Rohre können für großvolumige Tieftemperatur-Erdgastransferleitungen in LNG-Umschlaganlagen spezifiziert werden, wenn die ausgewählte Güte, Klasse, Schlagprüfanforderungen, Designtemperatur und der anwendbare Rohrleitungscode vom Projektingenieur verifiziert wurden.
Für diese Anwendung werden häufig die Klassen 22 oder 32 in Betracht gezogen, bei denen eine Wärmebehandlung nach dem Schweißen oder Normalglühen, eine radiographische Schweißnahtprüfung und eine Druckprüfung gemäß der Projektspezifikation erforderlich sind.
Die genaue Materialauswahl muss auf der minimalen Auslegungsmetalltemperatur und der erforderlichen Charpy-Schlagleistung basieren und nicht allein auf der Rohr strength.
Die folgenden Werte zeigen repräsentative ASTM-Blechchemieanforderungen, die zur Herstellung von fünf gängigen ASTM A671-Kohlenstoffstahlrohrgüten verwendet werden.
Die Werte basieren auf der Wärmeanalyse. Die unten angegebenen Kohlenstoffgrenzwerte gelten für A515-Blech bis zu 25 mm Dicke und A516-Blech bis zu 12,5 mm Dicke. Die Kohlenstoffgrenzwerte erhöhen sich für bestimmte größere Blechdicken; daher muss die anwendbare Blechdicke immer gegen die entsprechende ASTM A515/A515M- oder ASTM A516/A516M-Anforderung geprüft werden.
| ASTM A671-Güte | Grundblech | C Max. % | Mn % | Si % | P Max. % | S Max. % |
|---|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 0,24 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CB65 | ASTM A515 Gr.65 | 0,28 | 0,90 max. | 0,15–0,40 | 0,025 | 0,025 |
| CC60 | ASTM A516 Gr.60 | 0,21 | 0,60–0,90* | 0,15–0,40 | 0,025 | 0,025 |
| CC65 | ASTM A516 Gr.65 | 0,24 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
| CC70 | ASTM A516 Gr.70 | 0,27 | 0,85–1,20 | 0,15–0,40 | 0,025 | 0,025 |
Die ASTM A671-Rohr-Güte leitet ihr Festigkeitsniveau des Grundwerkstoffs von der entsprechenden Druckbehälterblechspezifikation ab.
| ASTM A671-Güte | Grundblech | Streckgrenze Min. MPa | Zugfestigkeit MPa | Dehnung in 50 mm Min. % | Dehnung in 200 mm Min. % |
|---|---|---|---|---|---|
| CB60 | ASTM A515 Gr.60 | 220 | 415–550 | 25 | 21 |
| CB65 | ASTM A515 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC60 | ASTM A516 Gr.60 | 220 | 415–550 | 25 | 21 |
| CC65 | ASTM A516 Gr.65 | 240 | 450–585 | 23 | 19 |
| CC70 | ASTM A516 Gr.70 | 260 | 485–620 | 21 | 17 |
![]()
![]()
![]()
![]()
A: Hersteller, kann auch Handel betreiben.
A: Im Allgemeinen sind es 10-15 Tage, wenn die Ware auf Lager ist, oder 30-40 Tage, wenn die Ware nicht auf Lager ist, je nach Menge.
A: Ja, wir könnten die Probe kostenlos anbieten, müssen aber die Frachtkosten bezahlen.
A: Zahlung=2000USD, 30% T/T im Voraus, Restbetrag vor Versand.
Wenn Sie eine weitere Frage haben, kontaktieren Sie mich bitte.